エッジバンディングの知識ベース
エッジバンディングは、パネルが工場から出荷される前の最後の作業であり、顧客が最初に触れる作業です。このガイドでは、エッジバンディングマシンがどのように動作するか、どのステーションが実際に結果を変えるか、テープと接着剤の選択がどのように相互作用するか、実際に実行するパネルに合わせてマシンのサイズを設定する方法について説明します。
1 つのパス、7 つのステーション
01
プレミリング
接着する前にエッジを直角にします
02
接着
ホットメルト接着剤を塗布します
03
エンドトリミング
テープの両端をカットします
04
細かいトリミング
上下を揃えてトリムします
05
角の丸み
テープの角を柔らかくします
06
削る
表面の跡を除去します
07
バフ掛け
均一な光沢に磨きます
エッジバンディングとは何ですか、そしてなぜそれが重要なのか
エッジバンディングは、MDF、パーティクルボード、合板などの製造されたパネルを所定のサイズに切断した後、露出したエッジに材料のストリップを貼り付けるプロセスです。ストリップはホットメルト接着剤で接着され、次に面一にトリミングされるため、チップボードのコアが見えるのではなく、完成したエッジがしっかりと見えます。
これは小さな一歩ですが、次の 4 つの大きな結果をもたらします。
水分
シールされたエッジにより、コアが湿気を吸収するのを防ぎます。湿気は、表面の膨張や電信の原因となります。
インパクト
エッジは衝撃を受けます。バンド状のエッジは、裸のコアよりもはるかに優れたチッピングや層間剥離に対する耐性を備えています。
外観
エッジテープはキャビネットの目に見えるラインを設定します。色の一致とタイトな接着ラインがバイヤーの判断基準となります。
取り扱い
仕上げられたエッジは、梱包、輸送、設置を通じてパネルを保護します。
エッジが品質信号である理由
パネル面は誰でも見ることができます。エッジは、縫い目、角、トリムなど、バイヤーが工場が真剣であるかどうかをチェックする場所です。だからこそ、エッジバンディングマシンはパネルショップの他のステーションよりも注目を集めています。
ステーションごとのエッジ バンディング プロセス
自動エッジバンディングマシンは、これらのステーションを 1 つの連続パスで実行します。パネルは送り込み部分で一度クランプされ、送り込み部分の間で停止することはありません。だからこそ、各ステーションの順序と状態が重要になります。
ステーション01
プレミリング
接着剤を塗布する前に、2 つのカッター ヘッドが直角になり、パネルの端をきれいにします。
欠落している場合:これをスキップすると、テープが平らな面に置かれるのではなく、鋸の跡を埋めることができます。数か月以内に縫い目が開きます。
ステーション02
接着
加熱された接着剤ポットは、制御されたホットメルト接着剤のビードをエッジとテープに塗布します。
欠落している場合:接着剤が少なすぎると目に見える線が残ります。絞りすぎるとトリムステーションがゴム状になってしまいます。
ステーション03
エンドトリミング
2 つのヘッドがパネルの先端と後端でテープをカットします。
欠落している場合:シングルモーターユニットは、短い部品や幅の狭い部品に苦労します。端はトリミングしすぎたり、トリミング不足になったりします。
ステーション04
細かいトリミング
パネル面の上下にテープをフラッシュトリムします。
欠落している場合:カッターの切れ味が鈍かったり、圧力ビームが緩んでいたりすると、この部分にエッジの欠けや波打ちが現れます。
ステーション05
角の丸み
エッジの両端にある 2 つのテープの角を丸くします。
欠落している場合:これがないと角が鋭利なままになり、布に引っ掛かり、取り扱いの際に最初に欠けてしまいます。
ステーション06
削る
テープ表面の微細なカッター跡や糊膜を除去します。
欠落している場合:滑らかなエッジであるべき部分に、マットな加工パターンが見えるままになります。
ステーション07
バフ掛け
エッジを均一な光沢になるまで研磨し、テープをパネルに馴染ませます。
欠落している場合:光沢のあるパネルに対してエッジは鈍く見えますが、ショールームの照明の下ではその違いが現れます。
エッジバンディングマシンの種類
実用的な 5 つのカテゴリが市場の大部分をカバーしており、主にどのステーションが自動化されているかが異なります。ポータブル、半自動、自動エントリ、プレミリング付き自動、プレミリングとコーナー丸め付き自動です。
局数は1軸のみです。形状、片面または両面加工、接着剤の種類、バッチサイズによって、答えが変わることがよくあります。これら 4 つの軸を個別に比較しました。エッジバンディングマシンタイプガイドこれには、パネルの組み合わせをマシンタイプにマッピングするテーブルが含まれます。
実際的なルール: パネルをパネルソーで切断し、エッジに目に見える鋸跡が見られる場合は、事前にフライス加工する必要があります。引き出し前部、ドア レール、または 300 mm 未満の部品を製造する場合は、独立したデュアル モーター エンド トリミングが必要です。
エッジバンディングテープ: パネルに合わせた素材
エッジバンディングマシン用のテープの選択は、通常、マシンではなくパネルの表面と価格によって決定されます。機械が制御するのは、厚さの能力と、テープがどれだけきれいにトリミングされるかです。
テープ
使用される場所
知っておくべきこと
PVC
キャビネットやオフィス家具のデフォルト
広い色範囲、優れた耐衝撃性、トリミングが簡単
ABS
高級家具や暖房に近い場所
PVCよりも耐熱性があり、脆くないが、コストが高い
アクリル
光沢のあるデザインと高光沢のあるデザイン
光沢パネルにマッチします。傷が目立つため、バフ仕上げの品質が重要
メラミン
予算に合わせたカーカス作業とボードへのカラーマッチング
薄くてもろい。鋭いカッターと慎重なトリミングが必要です
ベニヤ
無垢材と突き板の家具
本物の木にマッチします。砥粒の方向とトリミング後のサンディング
TingTing 範囲の厚さの制限
TT-306 プラットフォームは 0.4 ~ 2 mm のテープを実行します。 TT-308 プラットフォームは 0.3 ~ 2 mm . 3 mm のテープを実行します。カスタム カッターが必要なため、納品後ではなく注文段階で工具を確認してください。
接着剤システムの説明: EVA と PUR
このクラスの自動エッジバンディングマシンはすべて、加熱されたポットからホットメルト接着剤を塗布します。提供される 2 つの接着剤は、パネルが工場から出荷された後、まったく異なる動作をします。
接着剤
仕組み
どこに当てはまるか
EVAホットメルト
溶かした状態で塗布し、冷めると固まります。熱により可逆性があり、接合部を再び開くことができます。
乾燥した状態のインテリア家具 - キャビネット、ワードローブ、オフィス家具の標準的な選択肢です。
PUR反応性
周囲の湿気と反応して硬化し、冷却ではなく化学結合を形成します。
キッチン、バスルーム、店舗設備など、蒸気やたまり水が当たる場所ならどこでも。
これのほとんどを決定するのは 2 つの実践的なポイントです。まず、予熱機能が重要です。冬の暖房のない作業場では、テープが着地する前にパネルの端が接着ラインから熱を奪い、端の接着が失敗します。第二に、接着剤ポット自体は、ステーションを分解せずに洗浄のために取り出す必要があります。スパイラルポットは接着剤を均一に循環させます。これは、5 分間の洗浄と半日の洗浄の違いです。
実際にエッジの品質を決定する 6 つの要素
エッジバンダーは縫い目で判断されます。以下のすべては、パネル 1 とパネル 4,000 の継ぎ目を同一にするために存在します。
01
接着前のプレミリング
PCD カッター ヘッドを備えた 2 つの独立したモーターが、接着剤を塗布する前にエッジを直角に整えます。四角いエッジのおかげで、1 年後もバンドが平らな状態に保たれます。このステーションをスキップすると、後のすべてのステーションがそれを補償します。
02
デュアルモーターエンドトリミング
各トリムヘッドがダイレクトドライブ構造で独立して駆動される場合、セットアップチェーンには中間変速機がありません。シングルモータートリマーでは困難な短くて狭いワークピースは日常的になります。
03
交換が簡単なグルーポット
ステーションを分解せずにタンクを持ち上げて洗浄でき、スパイラル形状により接着剤が壁で焦げることなく均一に循環します。
04
制御と再現性
すべてのパラメータを表示するタッチ スクリーンに加え、運転時間と作業時間を合計するパネル カウンターにより、セットアップがオペレーターのスキルからレシピの保存に変わります。
05
角丸、キサゲ、バフ研磨
角丸加工により、布に引っかかるテープの鋭利な角を解消します。削ることで表面の跡を取り除き、バフがけでエッジに均一な光沢をもたらします。
06
自動厚み調整
プレスビームはパネルの厚さに上下に追従し、基板が設定厚さを超えるとコンベアが停止します。自動スタンバイにより、ジョブ間のアイドル電力がカットされます。
エッジバンディングマシンの選び方: 5 つの質問
購入者は通常、価格から開始し、最終的には 2 回購入します。代わりに、次の 5 つの質問に答えてください。これらの質問は、どのスペック シートよりも早く範囲を絞り込みます。
Q1
あなたの最も小さな部分は何ですか?
最大ではなく最小のパネル サイズにより、ほとんどのモデルが除外されます。
Q2
エッジのカットはどんな感じですか?
きれいなカットには事前のフライス加工は必要ありません。ノコギリマークが付いています。
Q3
1シフトあたりパネルは何枚ですか?
混合バッチでは、供給速度は切り替え時間よりも重要です。
Q4
床は何階までありますか?
機械本体の長さは 1,750 mm ~ 3,880 mm です。
Q5
顧客にはどのエッジが見えるでしょうか?
目に見えるエッジにより、角の丸めやバフ仕上げが適切になります。
これがあなたの状況なら
決定的な特徴
見てください
300 mm未満のパネル、引き出し前部、ドアレール
独立したデュアルモーターエンドトリミング。最小80×50mm
TT-306DBT
エッジに目に見える鋸跡のあるMDFまたはメラミン
PCD カッターヘッドによる事前フライス加工
TT-306DSP / TT-308DSP
頻繁な切り替えを伴う混合バッチ
自動厚み調整、保存レシピ
TT-306DSA / TT-308DSA
連続シフト、出力が制約
8 / 12 / 16 m/min 送り、より重いベース
TT-308DS / TT-308DSP
契約家具の目に見えるエッジ
角丸め、削り取り、バフ研磨
TT-308DSR / TT-308DSA
これら 5 つの質問のうち 2 つ (最小部品とエッジのカット状態) は、毎日の生産量よりも頻繁にモデルを決定します。生産物は 2 番目のシフトで購入できます。機械に適合しないパネルはまったく固定できません。
一般的なエッジ欠陥とその原因
ほぼすべてのエッジ バンディング機械の障害は、切れ味の悪いカッター、コールドグルーのライン、緩い基準、または設置されていないステーションの 4 つの原因のうちの 1 つに遡ります。この表は症状を原因にマッピングするため、オペレーターはサービスに電話せずに診断できます。
症状
考えられる原因
最初に確認すること
エッジに沿った欠け
切れ味の悪いカッター、送りが速すぎる、または粗い鋸で切られたエッジに事前フライス加工がされていない
カッターを交換または研磨し、送りを遅くし、事前フライス加工を追加します。
目に見える接着剤のライン
接着剤の温度が低すぎる、ビードが不十分、またはパネルのエッジが直角ではない
ポットの温度とビードのサイズを確認し、予備粉砕を確認します
テープの端が短くカットされている
エンドトリムユニットが調整されていない、またはパネルが直角に保持されていない
エンドトリムヘッドを再設定し、基準フェンスを確認してください
波状または波状のテープ
加圧ローラーが磨耗しており、テープに対して送り速度が高すぎます。
ローラーを交換し、送り速度を下げる
コーナー部分のテープ浮き
コーナーの丸みやパネル端の接着剤の不足はありません
角の丸みを追加し、端の接着剤のかかり具合を確認します。
テープ表面の傷
スクレーピングブレードのセットが深すぎる、バフホイールが汚れている
スクレーパーを外し、ホイールを清掃または交換します
すべてのパネルの同じ側に同じ欠陥が発生する場合は、リファレンス ビームまたは圧力ビームが疑われます。バッチ全体でランダムな場合は、カッターまたは接着剤の温度を疑ってください。
エッジの品質を守るメンテナンスチェックリスト
エッジ障害のほとんどは、メンテナンス障害を装ったものです。エッジ バンディング マシンは 3 つのルーチンで調整されており、これら 3 つはすべて実際に完了するのに十分短いものです。
シフトごとに
·温かいうちに接着剤ポットを排水して掃除します
·加圧ローラーと基準フェンスを拭く
·テープ経路に接着剤が溜まっていないか確認してください
·パネルカウンターとスタンバイ機能が動作していることを確認する
毎週
·カッターエッジに欠けがないか光の下で検査します。
·テストパネルに対してトリムヘッドの調整を確認します
·ダストフードとホースを掃除します - 抽出が妨げられると傷がつきます
·コンプレッサーではなく機械の空気圧を確認してください
毎月
·マニュアルに従ってリニアガイドにグリースを塗布します
·フィードのベルトとチェーンの張力を確認してください
·電気キャビネットに埃や端子の緩みがないか確認してください
·スクラップパネルをすべてのステーションで実行し、参照サンプルと比較します
弊社のラインナップ: TT-306 および TT-308 エッジバンディングマシン
上記はすべて理論です。これが、私たちが構築するマシン (2 つのプラットフォーム、12 のモデル、1 つのステーション アーキテクチャ) にどのように適用されているかです。
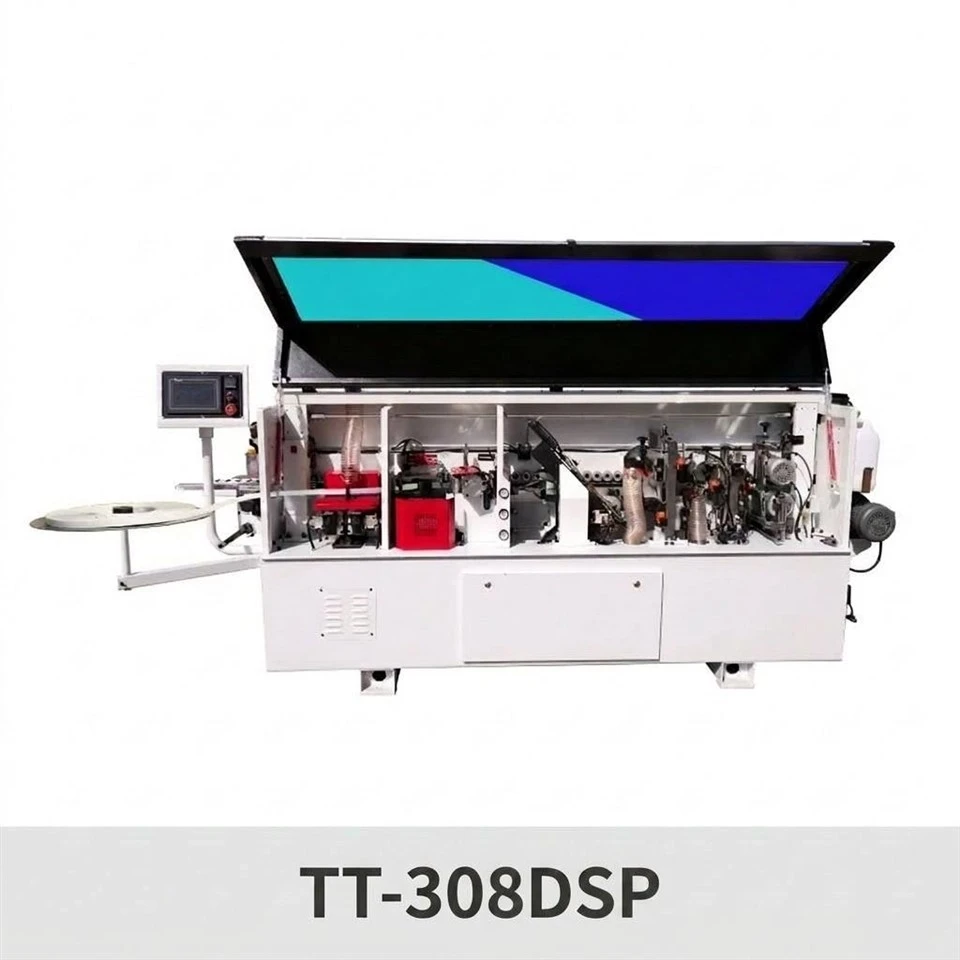

どのプラットフォームが適合するかわからない場合は、最小および最大のパネルと使用するエッジ テープをお送りください。これにより、12 のモデルが 2 つまたは 3 つに絞り込まれます。
よくある質問
エッジバンディングマシンは何をするのですか?
エッジバンディングマシンは、PVC、ABS、アクリル、メラミン、またはベニヤテープのストリップを製造されたパネルのカットエッジに接着し、エッジがシールされて固体素材のように見えるように面一にトリミングします。自動機械は、事前フライス加工、接着、端部トリミング、細かいトリミング、スクレーピング、およびバフ研磨を 1 回の連続パスで実行します。
本当にプレミリングが必要ですか?
パネルがパネルソーから外れ、端に目に見える鋸跡が残っている場合は、はいです。接着前に 2 つのカッター ヘッドを使用して事前にフライス加工を行い、エッジを直角にします。その平らな表面により、時間が経ってもテープが水平に保たれます。きれいで切りたてのエッジでは、それなしで実行し、継ぎ目の耐用年数が短くなるのを受け入れる購入者もいます。
TT-306 シリーズと TT-308 シリーズの違いは何ですか?
TT-306 はコンパクトなプラットフォームです: 1,750 ~ 3,220 mm の本体、8 m/min、4.0 ~ 6.8 kW、DBT の最小パネル 80 × 50 mm。 TT-308 は、より高速なプラットフォームです。DS、DSR、DSA モデルでは、3,100 ~ 3,880 mm の本体、8 / 12 / 16 m/min、5.5 ~ 8.15 kW、より重いベース、角丸め標準を備えています。
機械が処理できるエッジテープの厚さはどれくらいですか?
TT-306 プラットフォームは 0.4 ~ 2 mm のテープを実行し、TT-308 プラットフォームは 0.3 ~ 2 mm のテープを実行します。 3 mm のテープにはカスタム カッターが必要で、注文段階で指定されます。
小型パネルにも対応できますか?
それはエンドトリミングユニットによって異なります。 TT-306DBT は、独立したデュアルモーターのエンド トリミングを使用し、パネルを 80 × 50 mm まで縮小し、引き出し前部とドア レールをカバーします。シングルモータートリマーでは、登録するためにより長い部分が必要です。
エッジバンディングマシンにはどのようなメンテナンスが必要ですか?
シフトレベルのルーチン (接着剤ポットの清掃、ローラーの拭き、テープ経路の清掃)、毎週のカッターエッジのチェックとトリム調整、毎月のガイドの注油。ほとんどのエッジ欠陥は、機械の故障ではなくメンテナンス上の欠陥です。
機械はどのような電圧で出荷されますか?
標準構成は 380 V / 50 Hz 三相ですが、他の電源規格に対応するオプション構成も可能です。電圧、周波数、制御言語は生産前に書面で確認されます。
エッジバンディングマシンの価格はいくらですか?
それはプラットフォーム、ステーションの組み合わせ、工具に依存するため、単一の数字はありません。4 つのステーションを備えたコンパクトな TT-306 と、コーナー丸めと事前フライス加工を備えた TT-308 は、異なるクラスの機械です。パネルのサイズと必要なステーションをお送りいただければ、それに基づいてお見積りいたします。
マシンをパネルの組み合わせに合わせる
最小および最大のパネル、パネルの厚さ、エッジテープのタイプ、および毎日の生産量を送信してください。適合する 2 つまたは 3 つのモデルと、それぞれに必要なステーションを提供します。