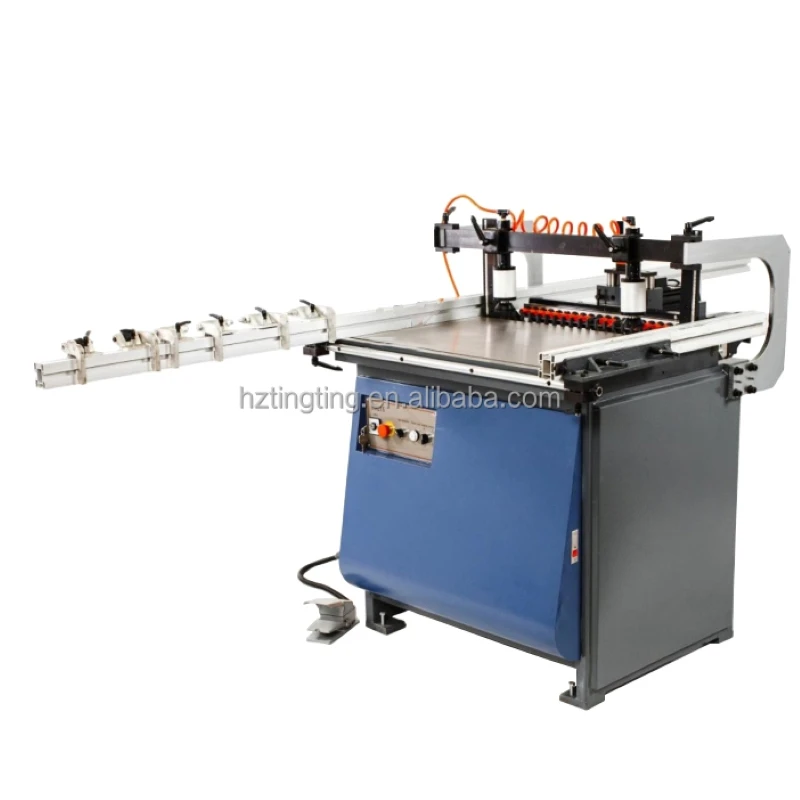
エッジバンディングマシンを検索すると、結果は 1 つの長い製品ファミリーのように見えます。実際には、このカテゴリは 4 つの独立した軸に沿って分割されており、スペック シート上で同様に見える 2 台のマシンが 4 つすべての軸の反対側に位置する可能性があります。間違った軸を購入すると、後でより良いカッターや新しい接着剤を使って修正することができないため、高価になります。
このページでは、マシンを排除する順序で 4 つの軸を設定し、各タイプがどこで正解でなくなるかを示します。
カテゴリーを分ける4つの軸
4
独立軸
2
パネルの形状
7
満線の駅
3
テープを接着する方法
軸 1: 直線パーツまたは成形パーツ
直線マシンは、エッジが 2 つの直角の間の直線であると想定します。パネルはフェンスにぶつかり、圧力ビームでパネルを押さえ、すべてのステーションが同じ平面上で動作します。この想定には、キャビネットのドア、胴体、棚、引き出しボックス、ワークトップが含まれます。
湾曲した作業では壊れます。成形されたテーブルトップ、アールコーナー、または蛇行したパネルはフェンスに押し付けることができないため、テープは輪郭バンダーを使用するか、小さな接着剤ポットとプロファイルに従うローラーを使用して手作業で貼り付けられます。出力はメートル/分ではなくメートル/時間で測定され、オペレーターの手がフィードとなります。
ほとんどの工場は直線機械を所有し、曲線部品を下請けに委託しています。輪郭バンダーを購入するのは、成形エッジが製品ラインである場合にのみ意味があり、時々要求されるものではありません。
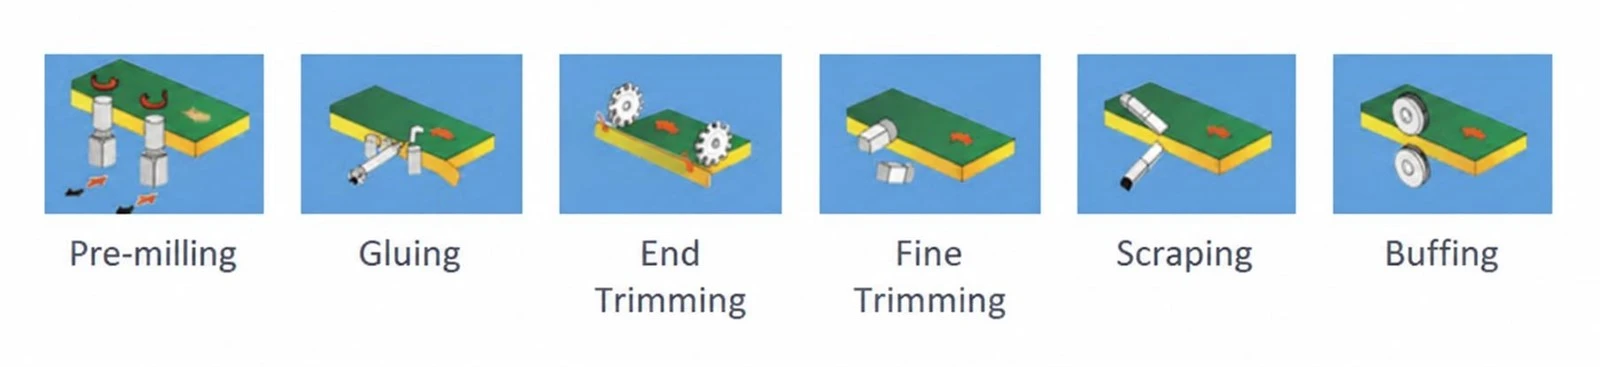
完全な直線シーケンス: 事前フライス加工、接着、端部トリミング、細かいトリミング、スクレーピング、バフ研磨。湾曲した作品はそのほとんどをスキップし、接着剤を保持します。
軸 2: パスごとに 1 つのエッジ、または 2 つのエッジ
片面機械で 1 つの端を固定し、オペレーターがパネルを次の端に向けて回転させます。深さ 600 mm のカーカス側では 4 回のパスと 3 回の回転が行われ、通常、回転はサイクルの中で最も遅い部分になります。
両面機械がベッドの反対側に 2 番目の接着剤ポットと 2 番目のトリミング ラインを配置し、リターン コンベアがパネルを戻します。 2 つのエッジが 1 回のパスで残ります。およそ 2 台目のマシンの費用と床面積がかかり、サイクルから完全にターンが削除されます。
境界線はボリュームだけではありません。それはパネルのサイズと重量です。2 人で回すのに必要な 2,400 mm の側面と、片手で反転できる 300 mm の引き出し前面とは別の問題です。
軸 3: 路線上にある駅の数
ステーション数は、数値として引用され、ルーチンとして感じられるため、購入者が最初に比較し、最後に理解する軸です。追加ユニットごとに 1 つの欠陥が除去され、切り替え時にチェックする設定が 1 つ追加されるため、正しいカウントは、オペレーターが手動で修復できる欠陥を残さない最小のカウントになります。
失敗した場合のコストは、スクラップとしてではなく、労働として現れます。ベンチでエッジを修理するショップは、見積書には決して記載されない仕事で、欠落したユニットの代金をシフトごとに支払います。不要なユニットを購入したショップは一度支払い、その後は切り替えのたびに再度支払います。ステーションごとのプロセスについては、次のとおりです。エッジバンディングガイド, そのため、このページはタイプの選択にとどまります。
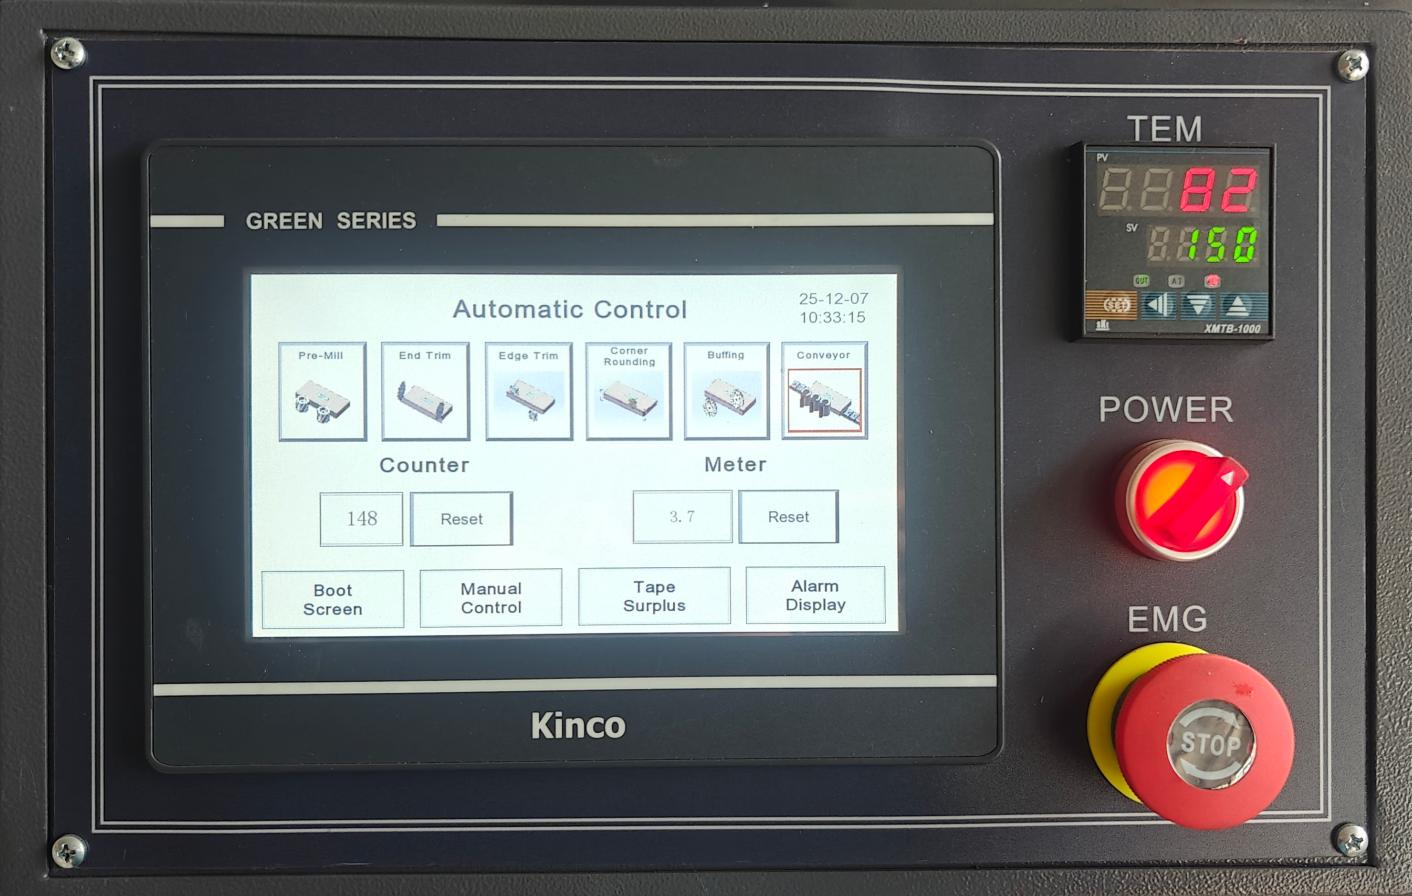
コントローラー上のステーション アイコンは、ハンド ツールを使用せずにラインが完了する構成を表します。
軸 4: テープを接着するもの
中小規模の工場では、EVA ホットメルト、PUR ホットメルト、テープ自体の機能層を活性化するレーザーまたは熱風ユニットの 3 つの接着方法が利用できます。
- EVA がデフォルトです。溶け、流動し、冷却すると固まり、さまざまな作業場の条件に耐えます。また、熱を加えると再び柔らかくなりますが、これはオーブンの横にあるキッチンでは重要です。
- PUR は湿気と反応するため、再溶解することはできません。熱や湿気に強く、勤務終了ごとにきれいな接着剤回路が必要で、1 メートルあたりのコストが高くなります。
- レーザーおよび熱風ユニットでは、接着剤が使用されていないため、接着剤の線が見えない接合部が生成されます。機能層を備えたテープとそのために構築された機械が必要です。これらはアップグレードではなく、別の購入です。
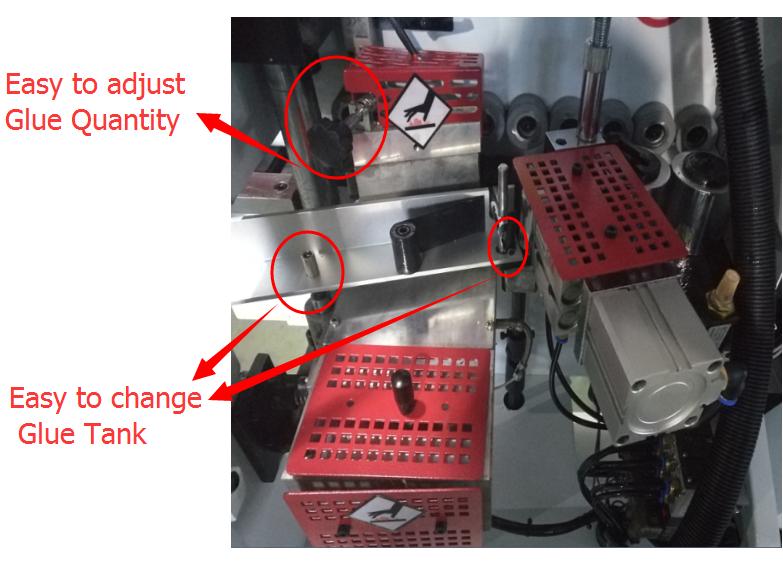
接着剤の量とタンクへのアクセスは、目に見えるラインを決定する 2 つの設定です。このユニットでは、どちらも工具を使わずに機械の前面から調整されます。
タイプが適合しなくなる場所
実際の制約が書き出されると、各軸はマシンをすぐに削除します。
パンフレットではなく、パネルの組み合わせによってタイプを決定します
該当する行を見つけて、除外部分を読み取ります
| ストレートキャビネット部品、1 シフト、1 人のオペレーター | 片面4~6連 |
| 直線パーツ、2 つのエッジ、毎日の大量生産 | 両面リターンコンベア付 |
| メラミンまたはベニヤの目に見えるエッジ | 事前フライス加工とコーナー丸め加工 |
| 製品ラインとしての形状部品またはアール部品 | 輪郭バンダー、ラインから分離 |
| 使用中の熱や湿気 (キッチン、バスルーム) | EVAではなくPUR |
2 つの除外事項については、明確に述べておく価値があります。片面 4 ステーションの機械では、どのようなカッターを使用しても、接着剤の線がゼロのエッジを作成することはできません。また、40 個のバッチの両面を設定する場合、片面を設定するのと同じコストがかかるため、両面ラインは短納期では採算が取れません。
セットアップはあらゆる比較において隠れた変数です。片面ラインには 1 回の幅設定と 1 回のテープ交換が必要です。両面ラインでは両側を一致させる必要があり、切り替えが 2 倍になりますが、半分にはなりません。 40 個のピースを実行すると、その差は節約できるパスを上回る可能性があります。 400 回実行すると、それは消えます。
ほとんどのマシンを排除した仕様
最小パーツサイズは小さな活字で印刷されており、パワーよりも多くの購入を決定します。自動で私たちが作る機械、最小パネルは長さ 120 mm、幅 80 mm、パネルの厚さは 10 ~ 45 mm、テープの厚さは 0.4 ~ 2 mm です。
作業に 80 mm の引出し側面または 100 mm のフィラーが含まれている場合は、その番号が最初にテストされる番号です。その下では、部品はより少ない圧力ビームによって保持され、エンドトリミングヘッドはきれいなアプローチを得ることができないため、機械にステーションがいくつあるかに関係なく、エッジは手作業で仕上げられます。
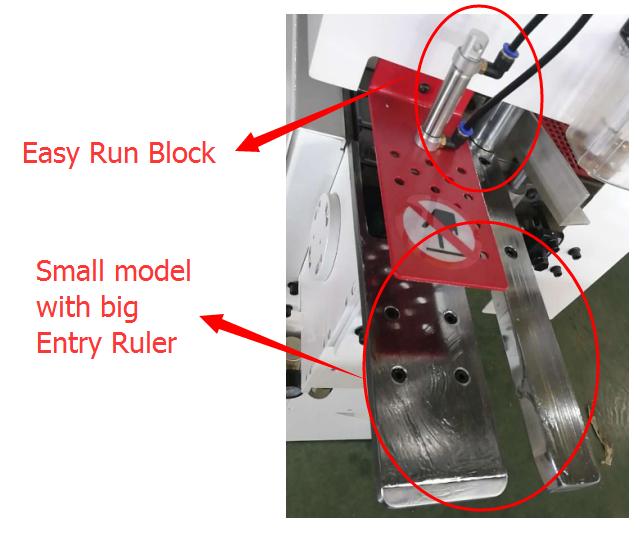
幅広のインフィードフェンスとクイックセットのランブロックが、幅の変更にかかる時間を決定します。
機械本体の確認事項
- エントリールーラーとランブロック:幅広のインフィードフェンスとクイックセットブロックにより、新しい幅が設定される速度が決まります。
- グルーポットへのアクセス: タンクに数分以内にアクセスして掃除できない場合、タンクは掃除されません。
- 圧力ビームの移動: 10 mm パネルと 45 mm パネルをシムなしで保持する必要があります。
- デモパネルではなく、作成した最も短い部分の端部トリミングのアプローチ。
バッチサイズによって答えがどのように変わるか
バッチ サイズによって、より幅の広いマシンでもコストがかかるかどうかが決まります。同じパネル構成の 2 つのショップを考えてみましょう。 1 つ目はサイズごとに 40 個、2 つ目は 400 個です。どちらも同じエッジ品質を必要とするため、両方とも事前フライス加工が必要です。違いは、切り替えにかかる費用です。
最初のショップの場合、幅を変えるたびに、フェンス、プレッシャー ビーム、トリミング ヘッドを設定し、テストピースを実行する必要があります。 1 日 10 回のチェンジオーバーはほとんどのシフトであり、マッチする 2 番目のサイドがそれぞれの 2 倍になります。パスをセーブしたマシンはセットアップでより多くの損失を被るため、素早い切り替えを備えた片面ラインが紙上でもフロア上でも勝利を収めます。
2店舗目は入れ替えが週に2回あります。保存されたパスは 400 個のピースにまたがってコンパウンドされ、リターンコンベアによってオペレーターはベッドの周りを歩き回るのではなく、送り込み口に留まります。同じエッジ、異なる算術。タイプを決定するのは算術です。
どちらのショップも後になるまで見られない 3 番目のケースがあります。混合バッチでは、パネルは変更されますが、エッジは変更されません。この作業では、ステーション数よりも、テープや接着剤への迅速なアクセスが重視されます。そのため、同じ注文簿では、適切にレイアウトされた 6 ステーションのマシンが、レイアウトの悪い 9 ステーションのマシンよりも多くなることができます。
タイプを比較するときに生じる質問
よくある質問
Q: 両面印刷機は生産性が 2 倍になりますか?
A: 2 エッジ加工の場合、旋削と 2 番目のパスが削除されるため、4 パスかかったサイクルは 1 パスで済みます。実際には、ロードとアンロードには同じ時間がかかるため、ゲインは 40 ~ 60% 近くになります。
Q: 直線機械は曲線部分をバンドリングできますか?
A: いいえ。フェンスと圧力ビームは直線エッジを想定しています。半径方向の作業には、輪郭バンダーまたは手作業での塗布が必要です。
Q: 予備フライス加工にステーションを追加する価値があるのはどのような場合ですか?
A: 鋸から出たパネルの端がテープの下に隠れるほどきれいではない場合。メラミンやベニヤではほとんどの場合これが当てはまります。無垢材ではそうでないことがよくあります。
Q: これらのマシンで実行できる最小の部品は何ですか?
A: 当社の自動機では、長さ 120 mm、幅 80 mm です。小さな部品は通常、手作業で、または専用の小さな部品ユニットでバンドをかけられます。
Q: EVA または PUR?
A: 完成品が熱や湿気にさらされる場合を除き、EVA です。 PUR はメーターあたりのコストが高く、接着剤回路の毎日の清掃が必要であり、キッチンやバスルームの家具でその費用を稼いでいます。
Q: 何局スタートする必要がありますか?
A: 最小限の接着、端のトリミング、細かいトリミング。角を丸める前に予備フライスを追加し、完成品でエッジが見える場合にのみキサゲとバフを追加します。
タイプから選ぶ
2 台のマシンを比較する前に、バンドを付ける最長部分と最短部分、パネルごとのエッジの数、エッジが見えるかどうか、家具が置かれる場所の 4 つのことを書き留めます。これら 4 つの回答により、カタログの大部分が削除されます。残りの選択は、通常、同じシャーシ上の 2 つのステーション数の間で行われます。これは、より簡単な議論です。
パーツリストをお送りください
最長部分、最短部分、およびパネルごとのエッジの数。どのタイプが適合するか、また注文を省略できるステーションをお知らせします。