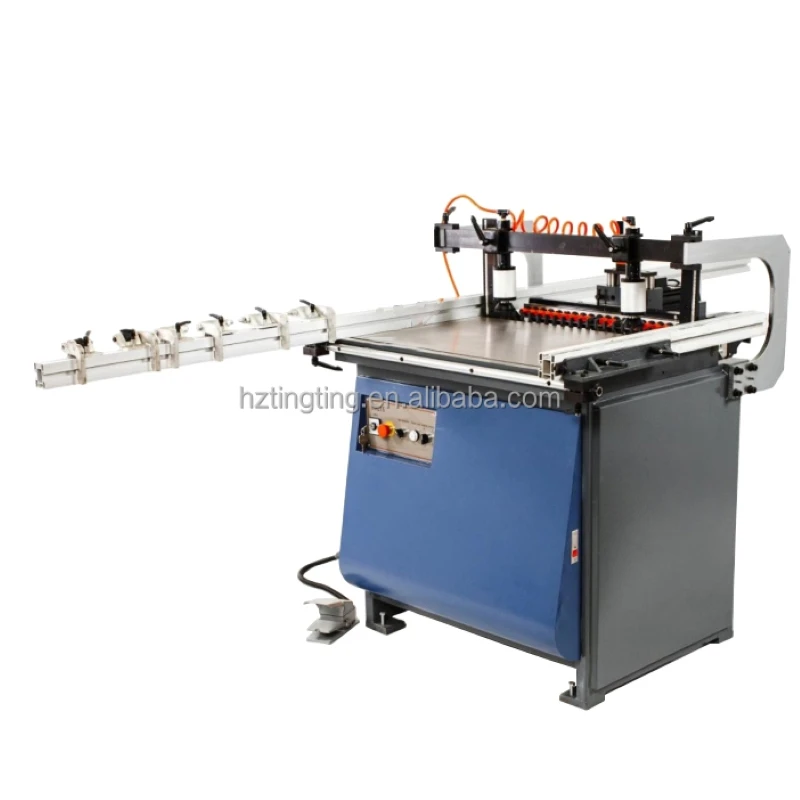
現代のキャビネットのほぼすべての穴は、32 mm という 1 つのルールに従って配置されています。シェルフピン、ヒンジプレート、引き出しランナー、カムコネクターはすべてそのピッチを中心に構築されており、それらを穴あけする機械もそのピッチを中心に構築されています。
このガイドでは、マルチスピンドルボーリングマシンの機能、32 mm グリッドの由来、実際に役立つスピンドルの数、スペックシートだけから優れたローボーラーを見分ける方法について説明します。
行を定義する数値
一般的な 21 スピンドル構成
21
1つのヘッドにスピンドルを搭載
32
mm中心ピッチ
0-90
首振り度
0.1
mmの深さ分解能
多軸中ぐり盤の実際の動作
マルチスピンドルボーリングマシンは、一定のピッチでドリルビットの列を運び、すべてのドリルビットを一度に押し込みます。 21 スピンドル ヘッドの場合、単一スピンドル ドリルで 1 つの穴を作るのにかかる時間で 21 個の穴が開けられることになりますが、時間の節約は議論の小さい半分です。
大きい半分は位置です。 21 個のビットが機械加工されたブロック上に配置されている場合、任意の 2 つの穴の間の距離は、オペレーターのマークではなく、ブロックによって固定されます。シェルフピンの列は、最初のパネルと 10,000 番目のパネルで同一になります。これにより、フラットパックの組み立てが可能になります。

BM-21S は、32 mm ブロックで 21 ビット (右に 11 ビット、左に 10 ビット) を伝送します。ヘッドは 45 度の基準停止位置で空気圧で 0 ~ 90 度回転し、延長可能なフェンスは長いパネルの場合 3 メートルまで伸びます。
32 mm システムの由来
32 mm グリッドは、事実上の世界標準となったヨーロッパのキャビネット規則です。システムの穴は 32 mm の中心に開けられ、ハードウェア メーカーは棚サポート、ヒンジ、コネクタを測定せずにそのグリッドに固定されるように構築します。
機械製造業者にとって、これにより設計上の決定が不要になります。ハードウェアが 32 mm であるため、ボーリング ブロックは 32 mm に機械加工されます。また、ピッチが調整可能なローボーラーが固定スプレッドのローボーラーよりも便利である理由も説明しています。機械ではなく製品を変更する必要があります。
行が正確かどうかを決定する 6 つの部分
スピンドル数は購入者が比較する数であり、パターンをクリアすれば少なくとも重要な数です。マルチスピンドルボーリングマシンでは、カタログに掲載されていない部品によって精度が決まります。
退屈な頭の解剖学
スピンドル数の前に確認すべきこと
退屈なブロック
一体的に機械加工されているため、出荷時だけでなくヘッドの寿命の間もスピンドル中心が 32 mm に保たれます。
深度ストップ
分解能 0.1 mm のメカニカルカウンターにより、オペレーターは切り替え後に設定深さに戻ることができます。
頭の回転
0 ~ 90 度の空気圧スイングにより、同じヘッドがフェースドリリングからエッジドリリングに変わります。
クランピング
空気圧シリンダーがパネルを押さえるので、ビットがワークピースではなく穴から持ち上がります。
フェンスと停止
各辺 900 mm のインデックス付きフェンスは 3,000 mm まで拡張可能で、2 人目のオペレーターなしで長いパネルの位置を特定します。
フレーム質量
405kgのシャーシが衝撃を吸収します。軽いフレームが鳴り響き、特大の穴として現れます。
単列、21 スピンドル列、または CNC
これら 3 つのマシンは、あたかも他のマシンを置き換えるかのように比較されることがよくあります。そうではありません。それぞれが異なるバッチ プロファイルに対する正しい答えです。
ボーリングマシンの仕様書を読む
スペックシート上の 4 行がほとんどの意味を伝えます。それ以外はすべて詳細です。
| モデル | BM-21S |
| スピンドルセンター | 32 mm |
| スピンドル数 | 21(右11、左10) |
| 主軸速度 | 2,800 rpm |
| 最大ストローク | 50 mm |
| ボーリングヘッド角度 | 0 - 90度 |
| モーター出力 | 1.5 kW |
| 作業テーブル | 890×625mm |
| フェンスの長さ | 各辺900mm、延長3,000mm |
| 空気圧 | 0.6 MPa |
| 梱包サイズ | 1,050×1,060×1,100mm |
| 重さ | 405 kg |
マルチスピンドルボーリングマシンでは、最初に最も密度の高い行に対してスピンドル数を読み取ります。 21 スピンドルヘッドは、1 回のプランジでキャビネット側面全体をカバーします。パターンに 12 個の穴が必要な場合、追加の 9 個の穴によってサイクル タイムは得られますが、能力は得られません。面のみをドリル加工する機械では、すべてのエッジ穴が 2 番目の作業に残されるため、次にヘッド角度を読み取ります。
ラインのどこに機械が置かれているか
パネル家具工場では、通常、マルチスピンドルボーリングマシンは切断後、エッジバンディングの前に設置されているため、エッジがまだ未加工の状態でエッジ穴が開けられます。次の 4 つのジョブを処理します。
- 側面と支柱にシェルフピン列があり、システムピッチは 32 mm。
- パネルの端にダボラインを付け、ヘッドを90度に振ります。
- ドアと胴体上のヒンジ プレートとコネクタの位置。
- フラットパック加工のための連続穴あけ。1 つの列が数十の同一部品にわたって繰り返されます。
大きな店舗では、ローボール盤と CNC センターが共存する必要があります。行ボーラーは、単純で大量の行を取得します。中央は本当に 6 つの面を必要とするパネルを採用します。このように作業を分割することで、高価なマシンはそのマシンでしか実行できないジョブを実行し続けることができます。
行を許容範囲内に維持する
多軸ボーリングマシンのボーリングヘッドがドリフトしないのは、作りが悪いからです。周りの何かが動いたために漂います。 3 つのチェックで大部分がカバーされます。
- シフトごとに、テーブルから切りくずを取り除き、クランプが平らに保持されていることを確認し、エアラインのウォータートラップを排出します。
- 毎週: フェンスが頭に対して直角であることを確認し、空気圧が 0.6 MPa であることを確認し、ビットのシャンクに傷がないか検査します。
- 毎月: テストパネルに穴を開け、32 mm に対して穴の間隔を測定し、カウンターに対して深さをチェックします。
よくある質問
よくある質問
Q: マルチスピンドルボーリングマシンにはスピンドルの数が必要ですか?
A: 最も密度の高い列を 1 回の突入で完了するには十分です。 21 は、標準のサイド パネルをカバーするため、キャビネットの構造に一般的な構成です。短い列は、より小さなヘッドを購入するのではなく、スピンドルを空のままにすることで処理されます。
Q: ローボーラーはパネルの端に穴を開けることができますか?
A: ヘッドが回転する場合は可能です。 0 ~ 90 度にスイングするヘッドにより、同じ機械上でフェース穴とエッジ穴が開けられるため、2 番目のセットアップとそれに伴う再参照が不要になります。
Q: ピッチが32mmに固定されているのはなぜですか?
A: キャビネットのハードウェアがそのグリッドに合わせて構築されているためです。マルチスピンドルボーリングマシンのブロックは 32 mm に機械加工されているため、棚サポート、ヒンジ、コネクタが直接着地します。任意のピッチを設定すると、すべてのフィッティングがシステムから外れてしまいます。
Q: どの程度の深度精度を期待すればよいですか?
A: A mechanical counter with 0.1 mm resolution is the norm on this class of machine. That is finer than the tolerance of most panel thicknesses, so operator consistency matters more than the counter's last digit.
Q: 代わりに CNC センターが必要ですか?
A: 1 回のクランプまたはバーコードによるプログラム変更で 6 つの面が必要な場合のみ。部品数が 50 ~ 5,000 個のバッチの場合、通常、21 スピンドルのローボーラーを使用すると、より早く投資を回収できます。
Q: どのような空気供給が必要ですか?
A: 0.6 MPa に調整された標準的な作業場コンプレッサー。ローボール盤では、空気圧ヘッドの回転、クランプ、自動復帰はすべてそのラインから実行されます。
穴のパターンを教えてください
図面またはサンプルパネルをお送りください。 21 軸多軸ボーリング盤で 1 回のプランジでカバーできるか、パターンに 2 回目のセットアップが必要かどうかを確認します。