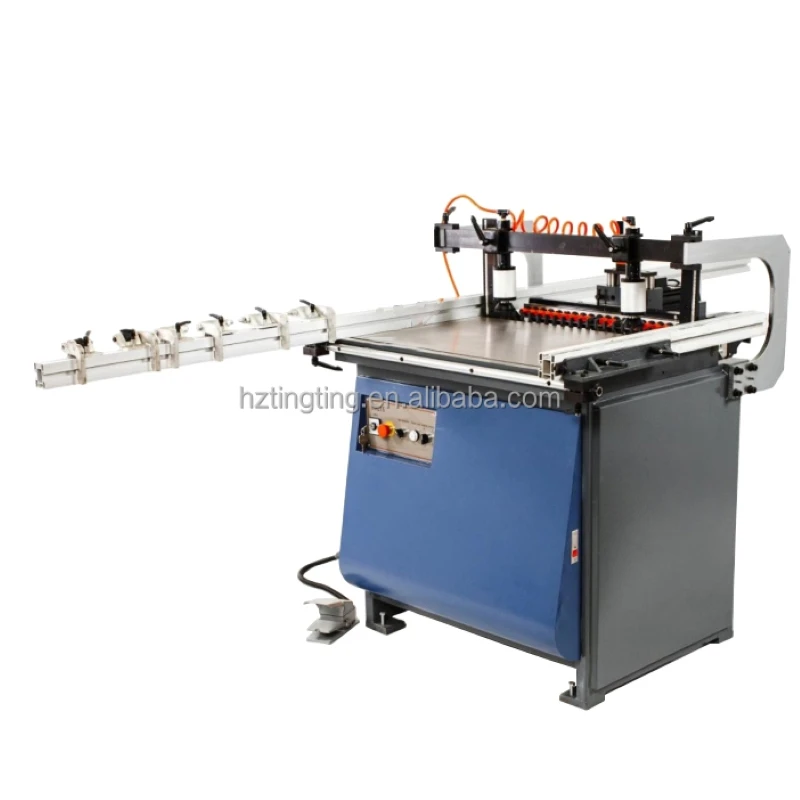
6 面 CNC ボーリング マシンは、フラット パネルがキャビネットになり始めるポイントです。オペレータがワークピースを裏返すことなく、パネルのすべての面(上面、底面、および 4 つの端すべて)に穴あけと溝加工を行います。
まだローボーラーとサイドボール盤を稼働させている工場の場合、利点は単一パネルの速度ではありません。パネルが持ち上げられ、参照され、再び置かれた回数です。
キッチンキャビネット、ワードローブ、オフィス家具、フラットパックのメーカーはすべて、パネルの種類が少なく、穴の数が多く、穴開け時ではなく組み立て時に公差が現れるという同じパターンで運用しています。 6 面 CNC ボーリングマシンは、そのパターンに基づいて構築されます。
4 つの数字で表されるマシン
TT-M6、このガイドで参照として使用するスルーフィード モデル
3050
mm 最大パネル長さ
900
mm 最大パネル幅
80
m/minトラバース
19
+8
垂直+水平スピンドル
6面中ぐり盤の仕組み
2 つの掘削バンクが作業テーブルを挟んで向かい合っています。上部バンクには Z 軸上の垂直スピンドルが搭載されています。下のバンクはそれを W に反映します。それらの間で、X 軸と Y 軸の水平ヘッドがパネルの端に達します。
3 つのグループはすべて単一の座標系で動作するため、面のヒンジ穴とエッジのダボ穴は同じ原点から配置されます。それらの間では何も再参照されません。

スルーフィード機械では、パネルはエア浮上テーブル上に配置され、スキャンされ、クランプされ、上、下、および両端から穴あけされ、アウトフィードにリリースされます。 1 つのパス、1 つの演算子、1 つの参照。
1 回のクランプが 3 回のセットアップに勝る理由
再クランプするたびに、新しい基準が導入されます。 3 台のマシンのシーケンスでは、パネルはローボーラーで参照され、再びサイドドリラーで参照され、穴が外れて部品が再加工される場合は 3 回目で参照されます。移動するたびに処理時間がかかり、パネルが数ミリ単位で移動する新たな可能性が生じます。
単一のクランプでは操作は解除されません。これにより、それらの間の移動が除去され、さらにそれらによって、3 つの正確な機械が 1 つの不正確な部品に変わってしまう累積公差も除去されます。
これは、6 面 CNC 中ぐり盤の経済的なケースです。スピンドルはローボーラーのスピンドルよりも速く回転しません。パネルは単にオペレーション間のキューイングを停止し、オーダーは 2 番目のマシンが空くのを待つのを停止します。
6 面、1 サイクル
上面
ヒンジ穴、シェルフピン穴、コネクタ穴、ダボ位置はすべて上部バンクからドリルで開けられます。
底面
ベースパネルとバックパネルの溝のミラー位置は、パネルを回転せずに下側のバンクでカットされます。
左端
水平スピンドルは端木目にダボ穴とカム穴をあけます。
右端
同じ水平グループが同じサイクルで反対側のエッジに作用します。
フロントエッジ
交差軸ヘッドは、引き出しランナーとコネクタが着地する短辺を処理します。
バックエッジ
バックパネルの溝入れと穴あけ - 多くの場合、キャビネットが直角に閉じるかどうかを決定する面となります。
工場内のどこに収まるか
ほとんどのパネルラインでは、エッジバンディングの後、組み立て前に 6 面 CNC ボーリングマシンが設置されます。パネルはすでにエッジ加工された状態で納品されます。そのため、スピンドルと同じくらいクランプとテーブルの表面が重要です。仕上げられたエッジの傷は、この段階では磨き上げることができません。
このマシンは、次の 4 つの部品ファミリーに組み込まれています。
- キャビネットの側面と棚。シェルフピンのパターンとコネクタ穴が両面にあります。
- ワードローブのカーケース。最大 3,050 mm までの長いパネルがあり、両側の長辺にエッジ穴加工が施されています。
- 最小 230 × 40 mm の引き出しボックス。クランプ回避により部品を保持できるかどうかが決まります。
- Office およびフラットパック コンポーネント。繰り返されるパターンでは、バーコード主導のプログラム変更が報われます。
実際に正確さを決定するものは何ですか
スピンドル数は比較するのが最も簡単な仕様ですが、それ自体ではあまり役に立ちません。 2 台の機械はどちらも 19 個の垂直スピンドルをリストし、まったく異なる部品を製造できます。違いは5か所にあります。
- 基準とクランプ。平らに保持されていないパネルは、図面ではなくテーブルに穴が開けられます。
- クランプ回避。穴あけ経路内にクランプがあると、機械が穴を飛ばしたり移動したりすることになります。代わりに、フローティングクランプがツールの周囲に引っ込みます。
- テーブルの表面。エアフローテーションとスチールボールテーブルを使用すると、メラミン面を傷つけることなく重いパネルを安定させることができ、クランプが閉じている間パネルを平らに保ちます。
- モーションシステム。地上ラック上のサーボ ドライブは 80 m/min で位置を保持します。ポジショニングに関する主張は、20 でしか成立しない場合にはほとんど価値がありません。
- 工具の状態。摩耗したコレットは、破損するずっと前に、大きな穴として現れます。
仕様書を読む
ほとんどの購入者はスピンドル数から始めます。代わりに動作範囲から始めてください。それが、マシンが最大の部分だけでなく最小の部分も処理できるかどうかを決定するからです。
TT-M6 参照仕様
| 動作範囲 | 3050×900mm |
| 最小パネル | 230×40mm |
| パネルの厚さ | 10~32mm |
| 垂直スピンドル | 19 (10Z + 9W) |
| 横型スピンドル | 8 (X + Y) |
| 主軸速度 | 18,000 rpm |
| 最大。トラバース | 80m/分 |
| ドリリングモーター | 2.2kW×2 |
| 総電力 | 9 kW |
| 機械重量 | 2,350 kg |
| 全体のサイズ | 5,800×2,250×1,720mm |
| 電源 | 380V/50Hz |
次に、最小パネルサイズを読み取ります。 3,050 mm のワードローブ側を処理する機械では、同じ注文の 40 mm フィラー ストリップについては何もわかりません。生産ミックスの最小部分を尋ねて、それをシートと照合してください。
スピンドル数は、範囲が固定されて初めて意味を持ちます。 19 個の垂直スピンドルを備えた 6 面 CNC ボーリング盤には、10 個のスピンドル ヘッドのおよそ 2 倍の面能力がありますが、最も密度の高いパターンに 12 個の穴が必要な場合、追加のスピンドルによって能力ではなくサイクル時間が犠牲になります。
構成の選択
スルーフィード機械はパネルをコンベアに沿って通過させます。ガントリー マシンは固定テーブル上でヘッドを移動します。スルーフィードは、反復可能なバッチ作業と 1 人のオペレーターに適しています。ガントリーは、非常に大きいパネルや扱いにくいパネルや、床の長さに制約がある店舗に適しています。
次に決定するのはシングルステーションかダブルステーションです。ダブルステーションでは、1 つのパネルを穴あけしながら、もう 1 つのパネルをロードできます。これは、機械がラインのボトルネックになっている場合に重要になります。組み立て前に穴あけ作業を行う場合は、単一のステーションで十分です。
次に、水平スピンドル グループを建具に合わせます。ダボとカムコネクタを使用して構築されたキャビネットは、両方の長辺にエッジドリル加工が必要です。すべての部品が確認装置とヒンジを使用して組み立てられている場合、要件はより軽くなります。
通常、決定的な制約となるのは床面積です。スルーフィードの 6 面 CNC ボーリングマシンにはインフィードとアウトフィードの長さが必要ですが、ガントリー レイアウトではその長さが幅と引き換えになります。仕様の合意後ではなく、事前に測定する価値があります。
ソフトウェアはマシンの半分です
ボーリングセンターの良さは、受信したデータによって決まります。このクラスのマシンは、キャビネット設計およびネスティング ソフトウェアからの DXF 図面と MPR または XML 出力を読み取り、パネルがロードされるとバーコード スキャナが適切なプログラムを取得します。
実際のテストは、マシンがファイルをインポートするかどうかではありません。既存の設計から実稼働までのワークフローが手動ステップなしでワークフローをエクスポートできるかどうかが重要です。手動ステップはまさに間違ったプログラムがロードされる場所だからです。
独自のファイルを使用してデモンストレーションを依頼してください。サプライヤーのデモ部品を実行する 6 面 CNC ボーリングマシンが機械の性能を証明します。パネルを実行するものは統合を証明します。
機械を許容範囲内に保つ
6 面のマシンは突然故障するのではなく、ゆっくりとドリフトします。顧客に届く前に、3 つのルーチンがそのドリフトをキャッチします。
- 各シフト: テーブルとリファレンス ストップを拭き、クランプ圧力とエア供給をチェックし、アクティブなツールに欠けや鈍さがないか検査します。
- 毎週: ダスト フードと抽出経路を清掃し、ラックの潤滑とベルトの張力をチェックし、通常の距離でバーコード リーダーが読み取れることを確認します。
- 毎月: テストパネルに穴を開け、図面に対して穴の位置を測定し、スピンドルの振れをチェックし、機械のパラメータとプログラムをバックアップします。
よくある質問
Q: 6 面 CNC ボーリングマシンとは何ですか?
A: 上部ドリル バンク、下部ドリル バンク、2 軸の水平ヘッドを使用して、1 回のクランプでパネルの 6 つの表面すべて (上部、底部、および 4 つのエッジすべて) に穴あけと溝加工を行うマシニング センターです。
Q: ローボーラーとサイドボール盤との違いは何ですか?
A: 操作は似ています。違いはセットアップの数です。ローボーラーとサイドドリラーは別々にパネルを参照するため、それらの間で処理時間と位置決め誤差が蓄積されます。 6 面マシンは 1 つの原点から両方を実行します。
Q: 加工できる最小のパネルはどれくらいですか?
A: モデルとクランプの配置によって異なります。 TT-M6 の 6 面 CNC ボーリング盤では、作業範囲は長さ 230 mm、幅 40 mm から始まり、引き出しの前部、ドア レール、フィラー ストリップをカバーします。
Q: シングルクランプでは実際に何を節約できますか?
A: 部品ごとに 2 つのパネル移動とそれに伴う公差。 6 面 CNC ボーリングマシンでは、スピンドルの高速化ではなく、再加工パネルの減少とスループット時間の短縮として節約効果が現れます。
Q: どのファイル形式を受け入れますか?
A: キャビネット設計およびネスティング ソフトウェアからの DXF 図面と MPR または XML 出力。ローディング ステーションでバーコード ベースのプログラムを選択します。
Q: スピンドルは何本必要ですか?
A: 工具を交換せずに、範囲内で最も密度の高い穴パターンを完成させるのに十分な量です。最も使用頻度の高いパネルの穴 (ヒンジの穴、面のシェルフ ピンとコネクタ、エッジのダボ) を数え、それを検討している 6 面 CNC 中ぐり盤の Z、W、および水平スピンドルの数と比較します。