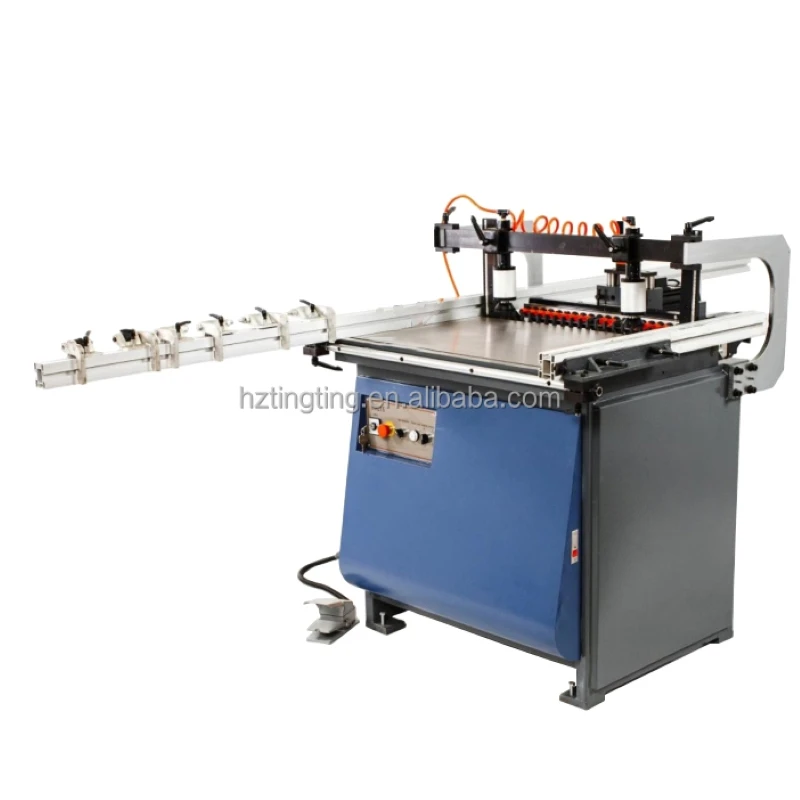
-フィード ドリル-と-カット統合マシンの説明: カスタム パネル生産への-ノーフリップ ルート
業界ナレッジ記事 - では、-フィード ドリリング-と-の統合マシンの動作方法、6 つのサイド ドリリング センターや CNC ネスティング マシンとの比較、- マシンを購入する際に何を評価すべきかについて説明しています。
メタ ディスクリプション(提案): なぜ大手のカスタム家具工場は、パネルに切断する前にシート全体に穴あけを行うのですか?{0}} -フリップなし、デュアル-フェイススルー-フィードマシンが 6 つの-サイドドリルや CNC ネスティングとどのように比較され、TT-H9A がどのように適合するか。
はじめに: カスタム パネル家具における 2 つの機械のジレンマ-
パネル家具メーカーは長年にわたり、穴あけと切断を自動化する際に二者択一の選択に直面していました。
ルート A - 6- サイド ドリリング センター (6 面钻): まずボードをパネルに切断し、次にすべてのパネルをドリリング センターに送り、6 面すべてに穴と溝を加工します。精度は優れていますが、この機械は標準化された再現可能なパネル サイズでしか稼げません。
ルート B - CNC ネスティング マシン (开料機): 基本的な穴用の垂直ドリル パックを使用して、完全なシートから直接部品をネストして切断します。サイズと形状は非常に柔軟ですが、通常、2 番目の面に穴を開けるためにパネルを裏返す必要があり、ほとんどのレイアウトでは精度と時間がかかる 2 番目の位置決めステップが必要です。
カスタム(オーダーメイド)家具は、両方のルートの弱点を明らかにします。{0}{1}オーダーパネルが標準サイズであることはほとんどありません。寸法はさまざまで、ボードの表面仕上げは無数にあり、不規則な形状も日常的です。 6 つの-サイド掘削センターはエンジニアリング-標準バッチを効率的に消化しますが、-混合率の高い非標準-注文には困難を伴います。ネスティングマシンは不規則なパネルを柔軟に処理しますが、成長する工場が必要とする生産量と穴の精度を達成するのに苦労しています。
このギャップから、3 番目のカテゴリであるスルー-フィードドリル-と-カット統合機(打孔材一体機、業界では孔材一体機または「統合ドリリング & 切断」マシンとも呼ばれます)が出現しました。これは 2 つの中心的なアイデアを組み合わせたものです。まず、裏返さずにシート全体の両面に穴を開けます -。その後、シートを切断して、パネルのエッジを整える準備が整いました。--
1. 「スルー-フィード、-カット前にドリル-」の実際の意味
この名前には、このマシン クラスを定義する 3 つのプロセス原則が詰め込まれています。
1) 最初にドリル、次にカットします。穴は、ワークピースがまだ完全で安定したシート - である間に、個々のパネルに分割される前に加工されます。これは 6-サイド- ドリルのワークフローの逆の順序であり、これは具体的な物理的な理由から存在します。大きな基板を小さなパネルに切断すると、内部応力が解放され、パネルがわずかに変形する可能性があります。したがって、切断後に穴あけを行うと、穴の位置が設計に対してずれる危険があります。シート全体にドリルで穴をあけると、パネルのジオメトリは変形されずに穴のパターンがシート座標系にロックされます。-
2) 裏返しは禁止です (免翻板)。従来のネスティングマシンは上面に穴を開け、その後オペレーター - または別の回転装置 - がシートを裏返して下面に穴を開けます。スルー-フィードドリル-および-カットマシンは、両面に独自のドリルユニットを搭載しているため、上面-面と下面-の加工が同じセットアップで行われます。これにより、パネルの穴あけにおいて最も{11}}労力がかかり、間違いが発生しやすい-ステップが削除されます。
3) 1 つのポジショニング、1 つのパス。両方の面が 1 回のクランプで加工され、部品は 2 回目の操作で再配置されないため、2 つの面間の寸法の一貫性は、再クランプの精度に依存するのではなく、プロセスに組み込まれます。-。
2. 本番環境でのプロセスの流れ
このマシン クラスの一般的なワークフローは次のように実行されます。
フルシートが挿入されます。標準サイズの生ボードが(手動または自動ローダーで)ロードされます。-
両面穴あけ加工。-独立したドリル ユニットは、オーダー - に必要な接続穴、ダボ穴、溝、スロットを上面と底面に加工します。2 つの面は、2 つの独立した制御システムの下で同期して加工されます。
切断。次に、シートはネストされ、機械のルーティング/スピンドルユニットによって不規則な特殊な形状を含む個々のパネルに切断されます。
アウトフィード。パネルはラベルを付けて分類されたままになり、次のステーションの準備が整います。- 通常、エッジバンディング、横穴開け-(水平の金具穴が必要な場合は同期横穴開け盤を使用)、組み立てを行います。-
オペレータの観点から見ると、シートは一度入って、完全に穴が開けられた寸法的に正確なパネルのセットとして出てきます。- 裏返しや 2 回目のクランプ、手動での穴のマーキングは必要ありません。

3. カスタム家具の製造に重要な理由
このマシンクラスの設計は、非標準の多品種生産における特有の経済性をターゲットとしています。{0}{1}{0}
不安定なボード上の穴の精度。 -標準外のカスタム注文では、切断後に反ったり変形しやすいボードが使用されることがよくあります。最初に穴あけ加工を行うことで、切断されたパネルが完全に平らでなくなった場合でも、穴のパターンがデザインに忠実に保たれます。
労働力の削減